


U području visokotehnološke proizvodnje, strojevi za nanošenje visokovakuumskog premaza igraju ključnu ulogu. Ovi se strojevi koriste za nanošenje tankih filmova na različite podloge, a gustoća premaza je ključni parametar koji značajno utječe na performanse i kvalitetu premazanih proizvoda. Kao pouzdani dobavljač visokovakuumskog stroja za premazivanje, ovdje sam da podijelim neko dubinsko znanje o tome kako prilagoditi gustoću premaza u visokovakuumskom stroju za premazivanje.
Razumijevanje gustoće premaza
Prije nego što se upustite u metode prilagodbe, važno je razumjeti što znači gustoća premaza. Gustoća premaza odnosi se na količinu materijala za premaz nanesenu po jedinici površine na površini supstrata. Odgovarajuća gustoća premaza može poboljšati svojstva podloge, kao što su otpornost na habanje, otpornost na koroziju i optička svojstva. Neodgovarajuća gustoća premaza, s druge strane, može dovesti do problema poput lošeg prianjanja, neravnomjernog premaza i smanjene funkcionalnosti premazanog proizvoda.
Čimbenici koji utječu na gustoću premaza
Nekoliko čimbenika može utjecati na gustoću premaza u visokovakuumskom stroju za premazivanje. Razumijevanje ovih čimbenika prvi je korak prema učinkovitoj prilagodbi gustoće.
1. Snaga prskanja
Prskanje je uobičajena metoda premazivanja u strojevima za visokovakuumsko premazivanje. Snaga prskanja izravno utječe na broj atoma ili molekula izbačenih iz ciljnog materijala. Veća snaga raspršivanja općenito dovodi do veće brzine izbacivanja, što može povećati gustoću premaza. Međutim, pretjerana snaga može uzrokovati probleme poput pregrijavanja mete i neravnomjernog raspršivanja.
2. Brzina protoka plina
Plin koji se koristi u procesu presvlačenja, obično inertni plin poput argona, igra vitalnu ulogu u procesu raspršivanja i taloženja. Brzina protoka plina utječe na gustoću plazme i kretanje raspršenih čestica. Odgovarajuća brzina protoka plina osigurava stabilno okruženje plazme i pravilan transport materijala za premazivanje do podloge. Ako je brzina protoka plina preniska, plazma može biti nestabilna, što rezultira niskom gustoćom premaza. Suprotno tome, previsoka brzina protoka plina može uzrokovati raspršivanje raspršenih čestica, što također negativno utječe na gustoću premaza.
3. Temperatura podloge
Temperatura podloge može utjecati na adheziju i pokretljivost nanesenog premaznog materijala. Viša temperatura podloge može povećati površinsku pokretljivost atoma premaza, omogućujući im gušći raspored. Međutim, ako je temperatura previsoka, može uzrokovati toplinski stres na podlozi i premazu, što dovodi do raslojavanja premaza ili drugih problema s kvalitetom.
4. Vrijeme taloženja
Što je duže vrijeme taloženja, to će se više premaznog materijala nataložiti na podlogu, što obično povećava gustoću premaza. Međutim, dugotrajno taloženje također može dovesti do drugih problema kao što je rast krupnozrnatih premaza, što može utjecati na glatkoću premaza i druga svojstva.
Metode podešavanja gustoće premaza
1. Podešavanje snage raspršivanja
Kako bismo optimizirali gustoću premaza, možemo započeti podešavanjem snage raspršivanja. Prvo, moramo odrediti odgovarajući raspon snage na temelju ciljanog materijala i zahtjeva premazivanja. Na primjer, za neke meke ciljne materijale, relativno niska snaga raspršivanja može biti dovoljna da se postigne željena gustoća premaza. Možemo postupno povećavati snagu u malim koracima i pratiti gustoću premaza koristeći tehnike kao što su elipsometrija ili skenirajuća elektronska mikroskopija (SEM). Nakon što se pronađe optimalna snaga, možemo postaviti stroj da radi na ovoj razini snage za dosljednu gustoću premaza.
2. Kontrola protoka plina
Brzina protoka plina može se podesiti pomoću regulatora masenog protoka instaliranih u visokovakuumskom stroju za premazivanje. Trebali bismo početi s preporučenom brzinom protoka za određeni postupak premazivanja i ciljni materijal. Zatim možemo napraviti male prilagodbe promatrajući stabilnost plazme i gustoću premaza. Na primjer, ako je gustoća premaza preniska, možemo lagano povećati brzinu protoka plina kako bismo poboljšali gustoću plazme i transport raspršenih čestica.
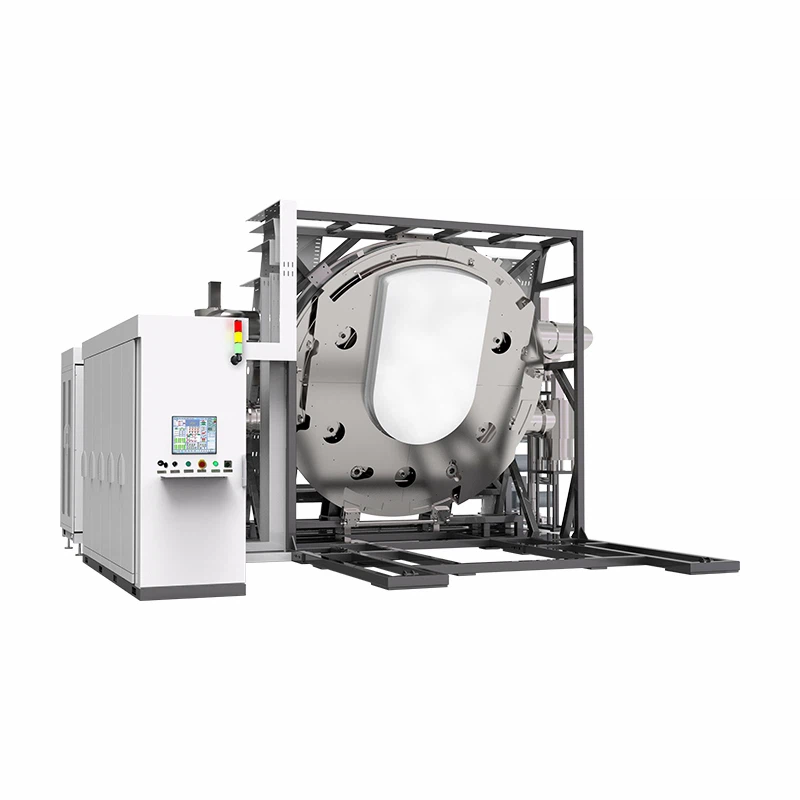

3. Reguliranje temperature podloge
Većina strojeva za nanošenje visokovakuumskog premaza opremljena je sustavima za grijanje podloge. Možemo postaviti temperaturu podloge prema materijalu premaza i toplinskim svojstvima podloge. Za neke metalne premaze, temperatura podloge od oko 100 - 200°C može biti prikladna za povećanje gustoće premaza. Međutim, moramo osigurati da je temperatura ravnomjerno raspoređena po površini podloge kako bismo izbjegli nejednaku gustoću premaza.
4. Kontrola vremena taloženja
Na temelju željene gustoće premaza i brzine taloženja možemo izračunati odgovarajuće vrijeme taloženja. Možemo koristiti funkciju mjerača vremena stroja za preciznu kontrolu procesa taloženja. Ako je početna gustoća premaza manja od očekivane, možemo malo produžiti vrijeme taloženja. Ali moramo paziti da ne nanesemo previše, jer to može pogoršati kvalitetu premaza.
Primjena - Posebna razmatranja
Različite primjene mogu zahtijevati različite gustoće premaza. Na primjer, u slučajuStroj za nanošenje premaza magnetronskim raspršivanjem, koji se široko koristi u poluvodičkoj i optičkoj industriji, često je potrebna vrlo precizna gustoća premaza kako bi se osigurala električna i optička svojstva premazanih proizvoda. ZaOprema za premazivanje lista pile, premaz visoke gustoće može poboljšati otpornost lista pile na habanje i učinkovitost rezanja. I zaPVD stroj za pozlaćivanje, gustoća premaza utječe na izgled i trajnost pozlaćenih proizvoda.
Kontrola i praćenje kvalitete
Tijekom procesa podešavanja gustoće premaza ključno je provoditi kontrolu i praćenje kvalitete. Možemo koristiti tehnike praćenja na licu mjesta kao što je optička emisijska spektroskopija (OES) za praćenje stanja plazme i procesa raspršivanja u stvarnom vremenu. Ex - situ metode analize poput difrakcije X zraka (XRD) i mikroskopije atomske sile (AFM) mogu se koristiti za karakterizaciju gustoće premaza, strukture i morfologije površine nakon procesa premazivanja.
Zaključak
Podešavanje gustoće premaza u visokovakuumskom stroju za nanošenje složen je, ali ključan zadatak. Razumijevanjem čimbenika koji utječu na gustoću premaza i korištenjem odgovarajućih metoda podešavanja, možemo postići željenu kvalitetu premaza za različite primjene. Kao dobavljač strojeva za premazivanje visokim vakuumom, predani smo pružanju visokokvalitetnih strojeva i tehničke podrške našim kupcima. Ako ste zainteresirani za naše strojeve za nanošenje visokovakuumskog premaza ili trebate dodatne savjete o prilagodbi gustoće premaza, slobodno nas kontaktirajte za nabavu i detaljne rasprave.
Reference
- "Thin Film Processes II" Johna L. Vossena i Wernera Kerna.
- "Handbook of Physical Vapor Deposition (PVD) Processing" DM Mattox.
- Istraživački radovi o tehnologiji visokovakuumskog premazivanja objavljeni u časopisima kao što su "Thin Solid Films" i "Surface and Coatings Technology".


