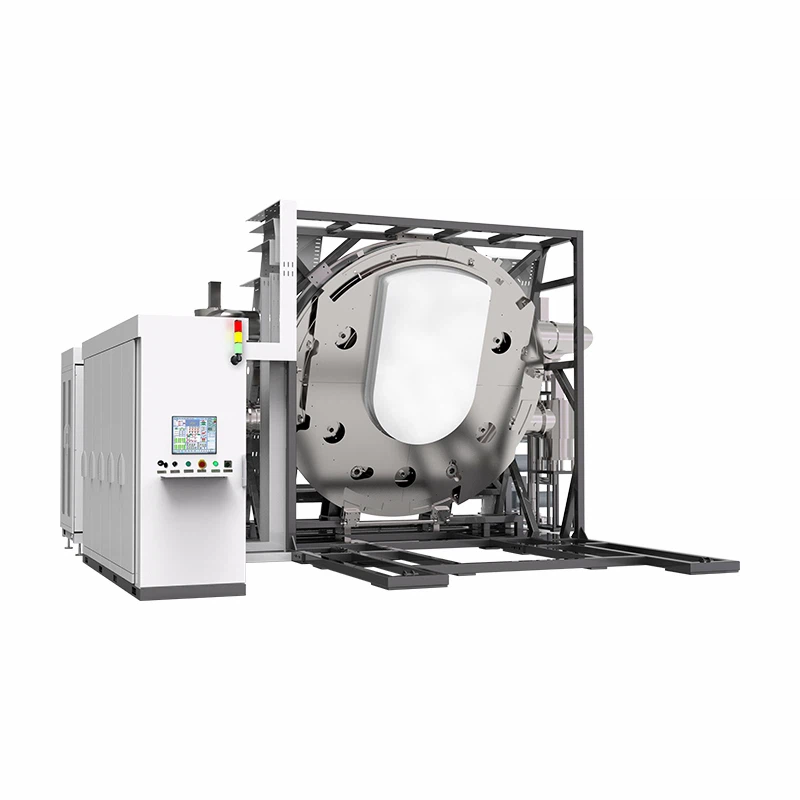
Bok tamo! Kao dobavljača strojeva za premazivanje stakla, često me pitaju o tehničkim parametrima tih strojeva. U ovom blogu ću raščlaniti ključne tehničke parametre koje trebate znati kada razmišljate o stroju za premazivanje stakla.
Vakuumski sustav
Vakuumski sustav ključni je dio stroja za premazivanje stakla. Stvara okruženje u kojem se proces premazivanja može odvijati bez smetnji molekula zraka. Glavni parametri koje ovdje treba promatrati su konačna razina vakuuma i brzina pumpanja.
Konačna razina vakuuma odnosi se na najniži tlak koji vakuumski sustav može postići. Za većinu primjena staklenog premaza potrebna je krajnja razina vakuuma u rasponu od 10^-3 do 10^-5 Pa. Niža konačna razina vakuuma znači manje nečistoća u procesu premazivanja, što rezultira kvalitetnijim premazom. Na primjer, ako oblažete staklo za vrhunske optičke primjene, trebat će vam stroj s vrlo niskom konačnom razinom vakuuma.
Brzina pumpanja se mjeri u litrama u sekundi (L/s). Određuje koliko brzo vakuumski sustav može ukloniti zrak iz komore za premazivanje. Veća brzina pumpanja znači manje vremena potrošeno na čekanje da komora postigne željenu razinu vakuuma, što može povećati ukupnu produktivnost stroja. NašeStroj za premazivanje visokim vakuumomopremljen je vakuumskim sustavom visokih performansi koji nudi nisku konačnu razinu vakuuma i veliku brzinu pumpanja.
Izvor premaza
Postoje različite vrste izvora premaza koji se koriste u strojevima za premazivanje stakla, kao što su vakuumsko isparavanje i magnetronsko raspršivanje.
Vakuumsko isparavanje
Kod vakuumske evaporacije, materijal premaza se zagrijava dok ne ispari, a zatim se kondenzira na površini stakla. Ključni tehnički parametri za vakuumsko isparavanje uključuju brzinu isparavanja i temperaturu izvora isparavanja.
Brzina isparavanja obično se mjeri u angstremima po sekundi (Å/s). Određuje koliko je debljina premaza taložena tijekom određenog razdoblja. Brzinu isparavanja možete prilagoditi kontroliranjem snage koja se dovodi do izvora isparavanja. Veća stopa isparavanja može ubrzati proces premazivanja, ali također može utjecati na kvalitetu premaza. NašeOprema za nanošenje kompozitnih premaza vakuumskim isparavanjemomogućuje preciznu kontrolu brzine isparavanja, osiguravajući ravnomjeran i visokokvalitetan premaz.
Važna je i temperatura izvora isparavanja. Različiti materijali za premazivanje imaju različite temperature isparavanja. Na primjer, metali poput aluminija obično imaju niže temperature isparavanja u usporedbi s nekim keramikama. Održavanje prave temperature ključno je za postizanje stabilne brzine isparavanja i postojanog premaza.
Mikrovalno raspršivanje
Magnetronsko raspršivanje još je jedna popularna metoda premazivanja. U tom procesu, ioni se ubrzavaju prema ciljanom materijalu, izbacujući atome s cilja, koji se zatim talože na površini stakla.
Snaga raspršivanja je ključni parametar. Utječe na brzinu taloženja i energiju raspršenih atoma. Veća snaga raspršivanja općenito dovodi do veće stope taloženja, ali također može uzrokovati veća oštećenja staklene površine ako se ne kontrolira pravilno. Ciljana stopa iskorištenja također je važna. Odnosi se na postotak ciljnog materijala koji se stvarno koristi u procesu premazivanja. Viša ciljana stopa iskorištenja znači manje otpada od materijala za premazivanje. NašeStroj za nanošenje premaza magnetronskim raspršivanjemnudi preciznu kontrolu snage raspršivanja i visoke ciljne stope iskorištenja.
Rukovanje podlogom
Način na koji se rukuje staklenom podlogom tijekom procesa premazivanja također je važan faktor. Parametri kao što su brzina rotacije supstrata i kontrola temperature supstrata su ključni.
Brzina rotacije podloge utječe na ujednačenost premaza. Rotiranjem staklene podloge tijekom procesa premazivanja, premazni materijal se ravnomjernije raspoređuje po površini. Tipična brzina rotacije može se kretati od nekoliko okretaja u minuti (RPM) do desetaka RPM, ovisno o veličini podloge i zahtjevima premazivanja.
Kontrola temperature podloge također je bitna. Neki postupci premazivanja zahtijevaju da se podloga zagrije na određenu temperaturu kako bi se poboljšalo prianjanje premaza. S druge strane, za neka stakla osjetljiva na toplinu, temperaturu treba pažljivo kontrolirati kako bi se spriječilo oštećenje. Naši strojevi opremljeni su naprednim sustavima za rukovanje supstratom koji omogućuju preciznu kontrolu brzine rotacije i temperature supstrata.
Debljina i ujednačenost premaza
Debljina i ujednačenost premaza dva su najvažnija pokazatelja kvalitete. Debljina premaza može se mjeriti različitim tehnikama, poput elipsometrije ili profilometrije.
Ciljana debljina premaza ovisi o primjeni. Na primjer, antirefleksni premazi na staklima mogu biti debeli samo nekoliko stotina nanometara, dok neki zaštitni premazi mogu biti debeli nekoliko mikrometara. Naši strojevi su sposobni postići preciznu kontrolu debljine premaza unutar vrlo male tolerancije.
Ujednačenost premaza odnosi se na to koliko je ravnomjerno premaz raspoređen po staklenoj površini. Nejednolik premaz može dovesti do vizualnih nedostataka ili nedosljednih performansi. Naši strojevi koriste napredne sustave upravljanja i izvore premaza kako bi osigurali visoku ujednačenost premaza.
Protok i tlak plina
U nekim postupcima oblaganja, kao što je magnetronsko raspršivanje, određeni plin se uvodi u komoru za oblaganje. Brzina protoka plina i tlak važni su parametri.
Brzina protoka plina obično se mjeri u standardnim kubičnim centimetrima po minuti (sccm). Utječe na gustoću plazme i proces raspršivanja. Ovisno o zahtjevima premaza, mogu se koristiti različiti plinovi, poput argona ili dušika. Tlak plina u komori također treba pažljivo kontrolirati. Stabilan tlak plina neophodan je za dosljedan proces premazivanja.


Automatizacija i upravljanje
Moderni strojevi za premazivanje stakla visoko su automatizirani. Parametri kao što su razina vakuuma, snaga izvora premaza, brzina rotacije supstrata i brzina protoka plina mogu se kontrolirati putem računalnog upravljačkog sustava.
Kontrolni sustav treba biti jednostavan za korištenje, omogućujući operaterima jednostavno postavljanje i prilagodbu parametara. Također bi trebao imati značajke kao što su nadzor u stvarnom vremenu i funkcije alarma. Na primjer, ako razina vakuuma padne ispod određenog praga ili snaga izvora premaza premaši sigurnu granicu, sustav bi trebao upozoriti operatera.
Održavanje i mogućnost servisiranja
Prilikom odabira stroja za premazivanje stakla također je važno uzeti u obzir održavanje i mogućnost servisiranja. Strojevi s lako dostupnim komponentama i jasnim uputama za održavanje su praktičniji.
Neke ključne komponente, kao što su vakuumske pumpe i izvori premaza, možda će trebati redovito održavanje ili zamjenu. Naša tvrtka pruža sveobuhvatnu uslugu nakon prodaje i podršku, uključujući obuku za operatere i tehničare za održavanje.
Zaključno, razumijevanje tehničkih parametara stroja za premazivanje stakla presudno je za donošenje pravog izbora. Bilo da tražite stroj za malu proizvodnju ili velike industrijske primjene, naš asortiman strojeva za premazivanje stakla nudi rješenja visokih performansi s preciznom kontrolom svih važnih parametara.
Ako ste zainteresirani za naše strojeve za premazivanje stakla ili imate bilo kakvih pitanja o tehničkim parametrima, slobodno nam se obratite za detaljan razgovor. Uvijek smo tu da vam pomognemo pronaći najbolji stroj za vaše specifične potrebe.
Reference
- "Priručnik o procesima i tehnologijama taloženja tankog filma"
- "Tehnologija vakuumskog premazivanja"