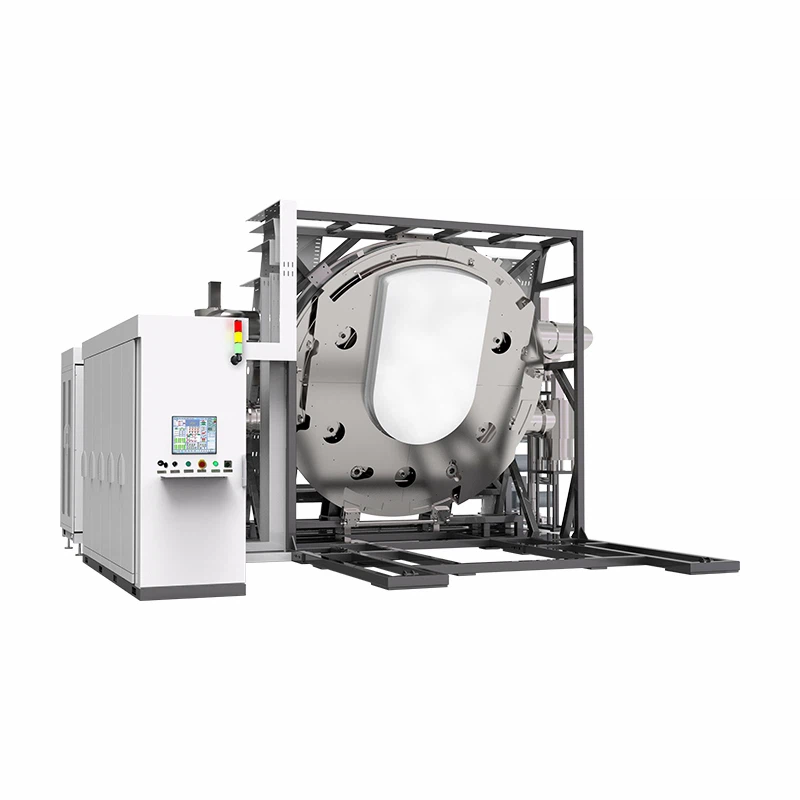
Koliki je stres nanošenja Mini PVD stroja za nanošenje premaza?
Kao dobavljač Mini PVD strojeva za premazivanje, često se susrećem s upitima o naprezanju premaza povezanom s ovim strojevima. Naprezanje premaza kritičan je čimbenik u izvedbi i trajnosti premaza koje nanose Mini PVD strojevi za nanošenje premaza, a njegovo razumijevanje je ključno i za proizvođače i za krajnje korisnike.
1. Razumijevanje PVD premaza i mini PVD strojeva za premazivanje
Fizičko taloženje parom (PVD) je postupak koji se koristi za taloženje tankih filmova na podlogu. Mini PVD strojevi za premazivanje kompaktne su verzije većih PVD sustava, dizajniranih za primjene gdje je prostor ograničen ili za proizvodnju u malom opsegu. Ovi strojevi rade isparavanjem krutog materijala (cilja) u vakuumskoj komori i taloženjem na podlogu.
Proces uključuje nekoliko koraka, uključujući ionsko bombardiranje supstrata za čišćenje njegove površine, nakon čega slijedi isparavanje ili raspršivanje ciljnog materijala. Ispareni atomi ili molekule tada se kondenziraju na podlozi i tvore prevlaku. Ovaj premaz može pružiti različita svojstva kao što su poboljšana tvrdoća, otpornost na trošenje, otpornost na koroziju i estetski izgled.
2. Definicija i vrste naprezanja premaza
Naprezanje premaza odnosi se na unutarnje sile unutar sloja premaza. Može se klasificirati u dvije glavne vrste: zaostalo naprezanje i toplinsko naprezanje.
Zaostalo naprezanje je naprezanje koje ostaje u premazu nakon završetka procesa nanošenja premaza. Može se dalje podijeliti na tlačno naprezanje i vlačno naprezanje. Tlačno naprezanje nastaje kada je premaz pod pritiskom sile, dok se vlačno naprezanje događa kada se premaz odvaja. Zaostalo naprezanje može biti uzrokovano nekoliko čimbenika, kao što je razlika u koeficijentu toplinskog rastezanja između premaza i podloge, mehanizam rasta premaza i nečistoće ili nedostaci u premazu.
Toplinski stres, s druge strane, nastaje zbog temperaturnih promjena tijekom procesa premazivanja i kasnijeg hlađenja. Kada premaz i podloga imaju različite koeficijente toplinskog širenja, promjena temperature uzrokovat će njihovo širenje ili skupljanje različitim brzinama, što će rezultirati toplinskim stresom.
3. Uzroci naprezanja premaza u Mini PVD strojevima za nanošenje premaza
- Razlike u koeficijentu toplinskog širenja: Većina metala i keramike koji se koriste u PVD premazima imaju različite koeficijente toplinske ekspanzije u usporedbi s materijalima supstrata. Tijekom ciklusa grijanja i hlađenja u PVD procesu, premaz i podloga se šire i skupljaju različitim brzinama. Na primjer, ako materijal za oblaganje ima veći koeficijent toplinskog širenja od podloge, premaz će se pokušati više proširiti tijekom zagrijavanja. Kada se sustav ohladi, premaz će se skupiti više od podloge, što dovodi do vlačnog naprezanja u premazu.
- Mehanizmi rasta: Način na koji premaz raste na podlozi također utječe na stres. U nekim slučajevima, prevlaka raste u stupnoj strukturi. Kako stupovi rastu, mogu se gurati jedan o drugi, stvarajući unutarnje naprezanje. Štoviše, na nukleaciju i rast zrna premaza mogu utjecati čimbenici kao što su brzina taloženja, energija čestica koje se talože i tlak plina u komori. Visoka stopa taloženja može dovesti do neuređenije strukture premaza, što može povećati stres.
- Nečistoće i nedostaci: Nečistoće u materijalu za oblaganje ili nedostaci kao što su šupljine, pukotine ili dislokacije mogu djelovati kao koncentratori naprezanja. Ta područja mogu imati drugačija mehanička svojstva u usporedbi s okolnim premazom i mogu uzrokovati lokalne koncentracije naprezanja, što na kraju može dovesti do kvara premaza.
4. Učinci naprezanja premaza
- Prianjanje: Visoko opterećenje premaza može smanjiti prionjivost između premaza i podloge. Ako je stres previsok, može uzrokovati odvajanje premaza od podloge, osobito pod mehaničkim opterećenjem ili izloženošću okolišu. Na primjer, u primjenama gdje su obloženi dijelovi izloženi trenju ili udaru, premaz sa slabim prianjanjem zbog velikog naprezanja brzo će se istrošiti.
- Cjelovitost premaza: Pretjerano naprezanje također može dovesti do pucanja ili pucanja premaza. Pukotine se mogu širiti kroz sloj premaza, izlažući podlogu okolišu i smanjujući zaštitna svojstva premaza. Do pucanja dolazi kada se veliki komadi premaza odlome od podloge, što je ozbiljan oblik kvara premaza.
- Izvedba i trajnost: Naprezanje premaza može značajno utjecati na performanse i trajnost presvučenih dijelova. Na primjer, u alatima za rezanje presvučenim PVD premazima, veliki stres može uzrokovati prerano trošenje alata, smanjujući učinkovitost rezanja i životni vijek alata. U dekorativnim primjenama, pucanje ili raslojavanje uzrokovano naprezanjem može uništiti estetski izgled premazanih proizvoda.
5. Mjerenje i kontrola naprezanja premaza
Mjerenje naprezanja premaza ključno je za razumijevanje njegove veličine i distribucije. Postoji nekoliko dostupnih metoda za mjerenje naprezanja premaza, kao što je difrakcija X zraka, mjerenje zakrivljenosti i nanoindentacija. Difrakcija rendgenskih zraka može pružiti informacije o deformaciji rešetke u prevlaci, koja je povezana s naprezanjem. Mjerenje zakrivljenosti uključuje mjerenje promjene zakrivljenosti tanke podloge prije i nakon nanošenja premaza, a zatim izračunavanje naprezanja na temelju promjene zakrivljenosti. Nanoindentacija se može koristiti za mjerenje mehaničkih svojstava premaza, koja također mogu biti u korelaciji s naprezanjem.
Kontrola naprezanja premaza ključna je za osiguranje kvalitete i učinkovitosti premaza. Neke od metoda za kontrolu stresa premaza uključuju:
- Optimiziranje parametara procesa: Podešavanje parametara taloženja kao što su brzina taloženja, temperatura podloge, tlak plina i prednapon može imati značajan utjecaj na naprezanje premaza. Na primjer, niža stopa taloženja može rezultirati uređenijom strukturom premaza s manjim stresom. Povećanje temperature podloge može smanjiti toplinski stres dopuštajući premazu i podlozi da se ravnomjernije šire i skupljaju.
- Odabir kompatibilnih materijala: Odabir premaza i materijala za podlogu sa sličnim koeficijentima toplinskog širenja može minimalizirati toplinski stres. Na primjer, ako je podloga izrađena od nehrđajućeg čelika, treba odabrati materijal za oblaganje sa sličnim koeficijentom toplinske ekspanzije.
- Međuslojevi: Uvođenje međuslojeva između premaza i podloge može pomoći u smanjenju naprezanja. Ovi međuslojevi mogu djelovati kao tampon, smanjujući prijenos naprezanja između premaza i podloge.
6. Primjene i važnost upravljanja naprezanjem premaza
Mini PVD strojevi za premazivanje koriste se u širokom rasponu primjena, uključujući izradu nakita, elektroniku, automobilsku industriju i medicinske uređaje.
U izradi nakita,PVD stroj za pozlaćivanjemože se koristiti za taloženje tankog sloja zlata - poput premaza na raznim podlogama. Upravljanje naprezanjem premaza ključno je za osiguranje dugotrajne adhezije i estetskog izgleda premaza. Premaz pod velikim opterećenjem može popucati ili se oljuštiti, smanjujući vrijednost nakita.
U elektroničkoj industriji, Mini PVD strojevi za premazivanje mogu se koristiti za nanošenje vodljivih ili zaštitnih premaza na elektroničke komponente. Na primjer,Oprema za nanošenje kompozitnih premaza vakuumskim isparavanjemmože se koristiti za taloženje tankih filmova za poluvodičke uređaje. Kontrola naprezanja premaza ključna je za sprječavanje raslojavanja premaza, što bi moglo dovesti do električnih kvarova.


U automobilskoj industriji, Mini PVD strojevi za premazivanje mogu se koristiti za premazivanje komponenti motora, zupčanika i drugih dijelova kako bi se poboljšala njihova otpornost na habanje i koroziju. Premazi pod velikim opterećenjem na ovim dijelovima mogu prerano otkazati, što dovodi do povećanih troškova održavanja i smanjene učinkovitosti.
U industriji medicinskih uređaja,Oprema za vakuumsko plazma raspršivanjemože se koristiti za nanošenje biokompatibilnih premaza na implantate. Upravljanje stresom premaza ključno je za osiguranje dugoročne stabilnosti i biokompatibilnosti premaza, budući da neuspjeli premaz može uzrokovati štetne reakcije u ljudskom tijelu.
7. Zaključak i poziv za kontakt
Zaključno, naprezanje premaza je kritični faktor u izvedbi i trajnosti premaza nanesenih Mini PVD strojevima za premazivanje. Razumijevanje uzroka, učinaka te metoda mjerenja i kontrole naprezanja premaza ključno je za optimiziranje procesa premazivanja i osiguranje kvalitete premazanih proizvoda.
Kao dobavljač Mini PVD strojeva za premazivanje, predani smo pružanju visokokvalitetne opreme i tehničke podrške kako bismo pomogli našim kupcima da učinkovito upravljaju stresom od premazivanja. Ako ste zainteresirani za naše Mini PVD strojeve za premazivanje ili imate bilo kakvih pitanja o naprezanju premaza, slobodno nas kontaktirajte radi daljnje rasprave i potencijalne nabave. Veselimo se suradnji s vama kako bismo postigli najbolje rezultate premazivanja za vaše primjene.
Reference
- Bhushan, B. (2013). Priručnik za mikro - i nanotribologiju. CRC Press.
- Bunshah, RF (1994). Priručnik o tehnologijama taloženja za filmove i premaze: znanost, tehnologija i primjena. Noyes Publications.
- Doerner, MF i Nix, WD (1986). Metoda za interpretaciju podataka iz instrumenata za mjerenje dubine. Časopis za istraživanje materijala, 1(04), 601 - 609.